Tendencias de la industria
2026-09-03
Contenido
El husillo de una máquina CNC se detiene a mitad del ciclo y el equipo de mantenimiento extrae un rodamiento rígido de bolas 6205 con pistas de rodadura desconchadas. La pieza de repuesto cuesta unos pocos dólares; El tiempo de inactividad no planificado puede costar un turno completo de producción. Escenarios como este se desarrollan en las plantas todas las semanas, razón por la cual los ingenieros y profesionales de adquisiciones miran cada vez más más allá del número de pieza para comprender cómo se fabrica realmente un rodamiento.
Un rodamiento rígido de bolas parece engañosamente simple: un aro interior, un aro exterior, una jaula y un complemento de bolas. Lo que el dibujo nunca muestra es la larga cadena de fabricación detrás de esas piezas. La selección del acero, la formación de anillos, el tratamiento térmico, el rectificado, el superacabado, el lapeado de bolas, el ensamblaje de la jaula, el engrase y las pruebas finales influyen en el funcionamiento silencioso del rodamiento, su duración y su rendimiento constante. Este artículo sigue el proceso completo de fabricación de rodamientos rígidos de bolas, desde la barra de acero hasta el producto terminado y probado, para que pueda especificar con confianza, inspeccionar de manera más efectiva y evitar pagar el costo oculto de una fabricación deficiente.
Si estás comparando el completo gama de rodamientos rígidos de bolas , las diferencias de fabricación explican gran parte de la diferencia de precios entre las importaciones de bajo costo y los productos premium.
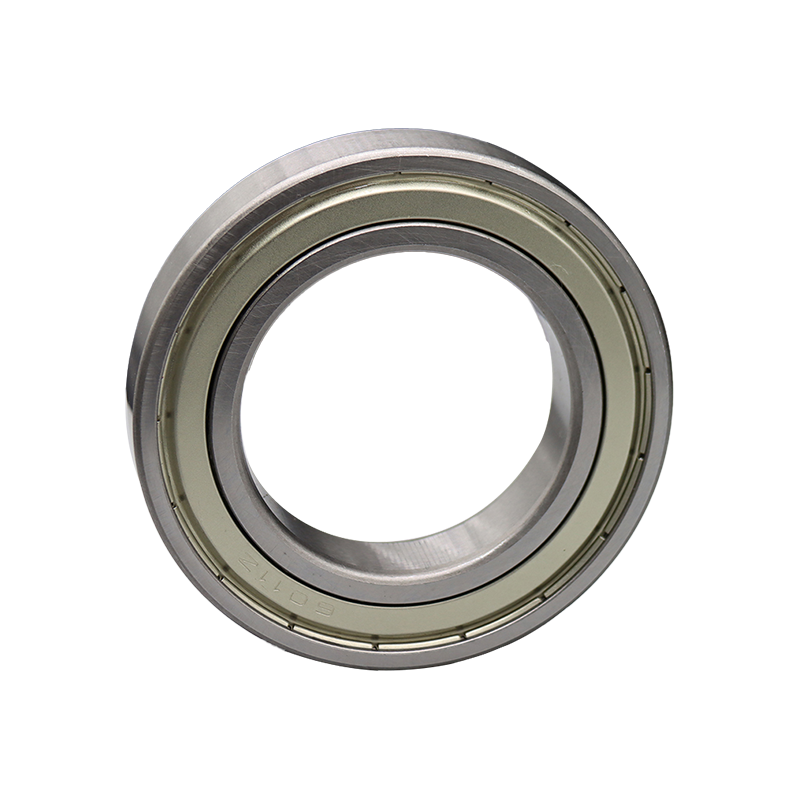 Proveedores al por mayor de rodamientos rígidos de bolas, fábrica Como proveedores de China de rodamientos rígidos de bolas y fábrica de rodamientos rígidos de bolas, Shanghai Yinin Bearing & Transmission suministra al por mayor... Ver producto →
Casi todos los rodamientos rígidos de bolas están hechos de acero para rodamientos con alto contenido de carbono: GCr15 en las normas chinas, SUJ2 en las normas japonesas y 52100 en las prácticas ISO y ASTM. Después del tratamiento térmico, este acero alcanza 60-66 HRC , dando a las pistas de rodadura la dureza que necesitan para sobrevivir a millones de ciclos de contacto rodante sin deformación plástica. Para entornos de lavado, químicos y procesamiento de alimentos, el acero inoxidable martensítico como el 440C es común, mientras que el acero inoxidable austenítico 316 se selecciona cuando la resistencia a la corrosión supera la capacidad de carga.
| Grado | Dureza típica | Resistencia a la corrosión | Aplicaciones típicas |
|---|---|---|---|
| GCr15/SUJ2/52100 | 60-66 HRC | Bajo | Industrial en general, motores eléctricos, automoción. |
| Acero inoxidable martensítico 440C | 58-62 HRC | moderado | Procesamiento de alimentos, ambientes húmedos y de lavado. |
| 316 inoxidable austenítico | Bajo, not hardenable by heat treatment | Alto | Equipos químicos y marinos, dispositivos médicos. |
La fabricación comienza cortando barras de acero en espacios en blanco. Para la mayoría de los tamaños de anillos, el forjado en caliente da forma a la pieza en bruto y crea un flujo de grano que sigue el contorno del anillo, una ventaja estructural sobre el mecanizado directamente a partir de barras. Luego, los anillos forjados se recocen para ablandar el acero para el mecanizado, y los tornos CNC producen las geometrías rugosas de los anillos interior y exterior que pasan al tratamiento térmico.
El tratamiento térmico es donde un anillo torneado se convierte en un componente real del rodamiento. Los anillos se austenizan a aproximadamente 830-860 °C, se enfrían con aceite para formar martensita y luego se revenen a 150-200 °C para aliviar la tensión interna y estabilizar la estructura.
| etapa | Parámetros típicos | Propósito |
|---|---|---|
| austenitizante | 830-860°C | Disolver los carburos y preparar el acero para el endurecimiento. |
| Enfriamiento de aceite | Baño de aceite controlado | Transformar austenita en martensita dura |
| Templado | 150-200°C | Aliviar el estrés, aumentar la dureza, estabilizar las dimensiones. |
La dureza de la pista de rodadura es el factor material más directo en la vida a fatiga del rodamiento. Un anillo con unos pocos puntos HRC por debajo de la especificación se abollará, se astillará y fallará mucho antes bajo la misma carga, razón por la cual los fabricantes acreditados verifican la dureza después de cada lote de tratamiento térmico.
Los anillos de rodamiento de sección delgada se distorsionan ligeramente durante el enfriamiento a medida que el acero cambia de fase, y la austenita retenida puede seguir transformándose a la temperatura de funcionamiento, cambiando lentamente las dimensiones del rodamiento con el tiempo. Algunos fabricantes añaden un paso de tratamiento en frío por debajo de -40 °C para convertir la austenita retenida antes de la molienda, un paso que sólo verá en productos de precisión y una de las razones por las que los grados de precisión cuestan más.
Una vez endurecidos, los anillos se muelen hasta obtener la geometría final. La secuencia normalmente incluye rectificado sin centros para el diámetro exterior, rectificado interno para el orificio y rectificado de perfil para las pistas de rodadura. Los márgenes de pulido son deliberadamente pequeños porque se debe conservar la carcasa endurecida; eliminar demasiado material reduciría la dureza y la resistencia a la fatiga.
Las tolerancias en esta etapa se miden en micrómetros, no en milímetros. Un rodamiento rígido de bolas 6205 con tolerancia P0 normal, por ejemplo, tiene una desviación del diámetro interior de 0 a -10 μm, aproximadamente un octavo del diámetro de un cabello humano, y la geometría de la pista de rodadura se mantiene aún más apretada. Cuando se especifica una clase de precisión más alta, el proceso de rectificado agrega pasadas, calibres más ajustados y velocidades de avance más bajas, que es exactamente la razón por la que el diferencias de clase de precisión importante a nivel de compras.
El paso final del mecanizado es el superacabado: finas piedras abrasivas pasan sobre la pista de rodadura para eliminar la capa frágil y perturbada que queda tras el esmerilado y reducir la rugosidad de la superficie a aproximadamente Ra 0,05-0,2 µm . Las pistas de rodadura más suaves significan menos fricción, menos calor, menos ruido y una vida útil más prolongada. Podría decirse que esta es la diferencia visible más clara entre un rodamiento económico y un rodamiento de alta calidad fabricado con el mismo dibujo.
Las vibraciones y el ruido en maquinaria rotativa provienen principalmente de desviaciones y ondulaciones de la redondez de las pistas de rodadura. Los grados de rodamientos con bajo nivel de ruido se logran manteniendo estos parámetros en límites muy estrictos durante el rectificado y el superacabado, y luego verificando el resultado en probadores de vibración. Los fabricantes de motores eléctricos y electrodomésticos dependen de esta parte del proceso. Si trabaja con diseños compactos que aún necesitan un funcionamiento silencioso y confiable, Rodamientos rígidos de bolas serie 6000 son un punto de partida común porque la serie equilibra una sección transversal pequeña con un rendimiento de bajo ruido.
Fabricantes de rodamientos rígidos de bolas personalizados serie 6000, fábrica Shanghai Yinin Bearing & Transmission Company es fabricantes de rodamientos rígidos de bolas de la serie 6000 de China y fabricantes personalizados de rodamientos rígidos de bolas de la serie 6000... Ver producto → Las bolas comienzan como alambre, se cortan en trozos y se enfrían hasta obtener espacios en blanco casi esféricos, luego se endurecen y revenen hasta alcanzar la misma clase de dureza que los anillos. El pulido y lapeado entre placas con lechada abrasiva lleva las bolas a su grado final. Una bola G10, un grado común en los rodamientos rígidos de bolas, tiene una desviación esférica máxima de 0,13 μm y una rugosidad superficial de alrededor de Ra 0,012 μm. Cuando tanto las bolas como las pistas de rodadura están terminadas en este nivel, el rodamiento rueda suavemente, silenciosamente y con baja fricción.
La jaula mantiene las bolas espaciadas uniformemente, evita el contacto entre bolas y mantiene la geometría correcta del juego de bolas durante la operación. Tres tipos dominan la producción de rodamientos rígidos de bolas:
El sellado se decide en esta etapa del proceso. Un protector metálico (sufijo ZZ) excluye grandes contaminantes con una fricción mínima, mientras que un sello de goma de contacto (sufijo 2RS) mantiene la grasa dentro y la humedad o el polvo fuera a costa de un par de funcionamiento ligeramente mayor. La elección correcta depende enteramente del entorno de trabajo.
El montaje comienza con un lavado riguroso de anillos, bolas y jaulas. Luego, los componentes se combinan para que el juego radial interno caiga en el grupo requerido: C2, CN, C3 o C4. Esta holgura determina cómo reacciona el rodamiento a la expansión térmica, los ajustes de interferencia y la precarga. Por ejemplo, a menudo se selecciona una holgura C3 para rodamientos que se calentarán o estarán equipados con una interferencia de carcasa apretada.
Después del emparejamiento, se insertan las bolas, se instala y remacha la jaula y el rodamiento recibe su carga de grasa. El llenado típico de grasa es del 25 al 35 % del volumen libre. El llenado excesivo aumenta el par y la temperatura; el llenado insuficiente acorta la vida de relubricación. La grasa H1 de calidad alimentaria se utiliza para aplicaciones de contacto con alimentos y bebidas, y hay grasas especiales disponibles para servicios de alta velocidad o baja temperatura.
Luego, el rodamiento ensamblado se rueda y se somete a pruebas finales, que incluyen:
| comprobar | método típico | Por qué es importante |
|---|---|---|
| Juego interno radial | Reloj comparador bajo carga fija | Controla la temperatura de carrera, la precarga y el comportamiento de ajuste. |
| Nivel de vibración/ruido | Instrumento de prueba de vibración | Define el grado de bajo ruido para motores y electrodomésticos. |
| Dimensiones de diámetro interior y exterior | Máquinas de medición automáticas | Garantiza intercambiabilidad y ajuste de montaje correcto. |
| par de rotación | Equipo de medición de par | Crítico para instrumentos, robótica y husillos de alta velocidad |
Los fabricantes serios corren 100% inspección en estos parámetros en lugar de muestreo. Si dos rodamientos con el mismo número de pieza se comportan de manera completamente diferente en servicio, la causa casi siempre se puede rastrear hasta esta etapa del proceso.
El proceso de fabricación explica la mayor parte de la diferencia de precio entre rodamientos con dimensiones y capacidades de carga idénticas. El más caro no está hecho únicamente de metal más caro; refleja un control más estricto del tratamiento térmico, un mejor superacabado de las pistas de rodadura, grados de bola más altos, holguras igualadas y pruebas finales al 100 %. Es posible que el barato no revele nada de eso hasta que esté instalado en su máquina.
Comience por definir las condiciones de operación: carga, velocidad, temperatura, nivel de contaminación y ruido permitido. La maquinaria industrial general y los motores eléctricos tienen requisitos bien comprendidos. Los entornos automotrices añaden impactos en la carretera, agua, sal y vibraciones, razón por la cual requisitos de rodamientos para automóviles normalmente exigen variantes selladas y engrasadas especialmente. Los equipos de alimentos y bebidas requieren materiales inoxidables y lubricación segura para los alimentos, cubiertos en nuestra aplicación centrada en Guía de selección de rodamientos rígidos de bolas. .
Luego solicite a su proveedor que procese las pruebas. Pregunte sobre la fuente de acero, los parámetros del tratamiento térmico, el acabado de la superficie de la pista de rodadura, el grado de las bolas, la coincidencia de holguras y si la inspección final es del 100% o el muestreo. Un proveedor que no puede responder estas preguntas le pide que acepte el riesgo de variaciones ocultas en la fabricación.
En Shanghai Yinin Bearing & Transmission Company, el Rodamientos rígidos de bolas serie 6200 Los productos que suministramos siguen exactamente esta lógica de fabricación: materia prima controlada, tratamiento térmico verificado, rectificado y superacabado de precisión, ensamblaje combinado y pruebas finales integrales. Comprender el proceso es la forma más rápida de diferenciar a un proveedor de rodamientos de un vendedor de rodamientos y mantener sus máquinas en funcionamiento.
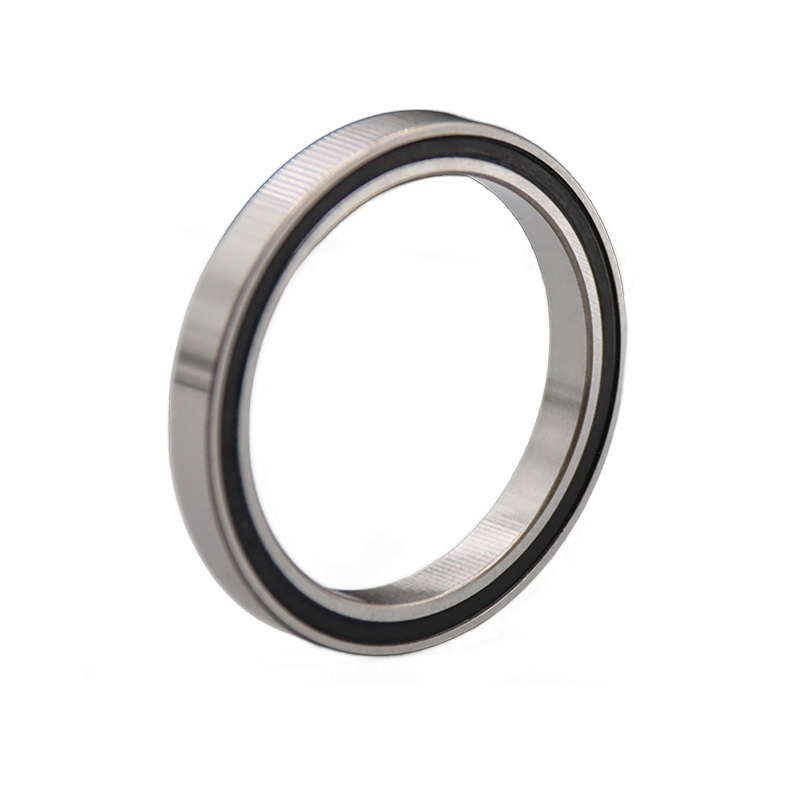 Fabricantes de rodamientos rígidos de bolas personalizados serie 6200, fábrica Shanghai Yinin Bearing & Transmission Company es fabricantes de rodamientos rígidos de bolas de la serie 6200 de China y fabricantes personalizados de rodamientos rígidos de bolas de la serie 6200... Ver producto →
Nuestros productos proporcionados
Contáctenos
Teléfono: +86-13916786238
Fax: +86-21-68551629
Correo electrónico: [email protected]
Dirección: Área industrial HuangXu, DanTu, ciudad de ZhenJiang, provincia de JiangSu, China
Industrias


 English
 日本語
 Français
 Español


